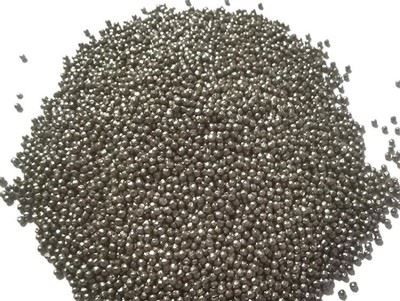
Sammanfattning: Precisionstekniken för industriella slipmedel
I den sofistikerade världen av industriell ytbehandling, klassificeringen avstålkorn till GL, GH och GP-kategorierna representerar ett avgörande framsteg inom slipteknik. Dessa beteckningar, långt ifrån att vara godtyckliga etiketter, förkroppsligar specifika tillverkningsprotokoll, materialsammansättningar och prestandaegenskaper som direkt påverkar deras applikationseffektivitet. Den globala stålsandmarknaden, värd 3,2 miljarder USD 2024, förlitar sig på detta exakta klassificeringssystem för att säkerställa optimal prestanda för olika industriella tillämpningar.
Att förstå tillverkningsprocesserna och de tekniska skillnaderna bakom dessa klassificeringar har blivit avgörande för industrier som sträcker sig från biltillverkning till varvsindustrin och flygindustrin. Denna omfattande analys utforskar metallurgisk vetenskap, produktionsmetodik och kvalitetskontrollåtgärder som definierar GL, GH och GP stålkornkategorier, vilket ger värdefulla insikter för yrkesverksamma som vill optimera sina ytbehandlingar.

Stiftelsen: FörståelseStålkornKlassificering
Historisk utveckling av klassificeringsstandarder
Utvecklingen av klassificering av stålkorn återspeglar årtionden av industriell erfarenhet och tekniska framsteg:
*Tidig industriperiod (före 1980-talet)*
Grundläggande kategorisering efter hårdhet och kornstorlek
Begränsad standardisering mellan tillverkare
Empirisk prestanda-baserad klassificering
Regionala variationer i kvalitetskrav
*Standardiseringseran (1980-2000-talet)*
Utveckling av internationella kvalitetsstandarder
Vetenskapligt förhållningssätt till materialklassificering
Korrelation mellan mikrostruktur och prestanda
Global harmonisering av testmetoder
*Modern Precision Period (2000-talets-nuvarande)*
GL/GH/GP klassificeringssystem förfining
Avancerad metallurgisk förståelse
Applikations-specifik formuleringsutveckling
Implementering av digital kvalitetskontroll
Klassificeringsparametrar och teknisk grund
GL-, GH- och GP-beteckningarna bestäms av flera tekniska faktorer:
Primära klassificeringskriterier
Kemisk sammansättning intervall och kontroller
Värmebehandlingsmetodik och resulterande mikrostruktur
Hårdhetsegenskaper och konsistens
Hållbarhetsmått och prestandalivslängd
Applikationsspecifika-prestandaattribut
Prestanda-baserad klassificering
GL (General Low-Alloy): Balanserad prestanda för standardapplikationer
GH (General High-Hardness): Förbättrad hållbarhet för krävande operationer
GP (General Premium): Överlägsen kvalitet för kritiska applikationer
Produktionsmetodik: Tillverkningsresan
Råmaterialval och beredning
Produktionsprocessen börjar med noggrant kontrollerat råmaterialval:
Materialspecifikationer
Hög-kolstålskrot med exakt kemisk sammansättning
Kolhalt: 0,85%-1,20% för GL, 0,95%-1,30% för GH, 1,05%-1,35% för GP
Legeringselement: Krom, mangan, kisel i kontrollerade proportioner
Renhetskrav: Strikta gränser för svavel- och fosforföroreningar
Kvalitetssäkring vid Inception
Spektroskopisk analys av inkommande material
Verifiering av kemisk sammansättning mot internationella standarder
System för batchspårbarhet
Protokoll för att förebygga kontaminering
Smält- och raffineringsprocesser
Omvandlingen från råmaterial till smält stål involverar sofistikerad metallurgisk kontroll:
Elbågsugnsdrift
Laddningsförberedelse med exakta materialförhållanden
Smälttemperaturkontroll: 1650-1700 grader
Förädlingsperiod för justering av sammansättningen
Slaggbildning och avlägsnande för eliminering av orenheter
Avancerade raffineringstekniker
Skänkugnsbehandling för exakt kemikontroll
Vakuumavgasning för att minska gasinnehållet
Tillägg av legeringselement med-realtidsjustering
Temperaturhomogenisering före gjutning
Skotttillverkning för Grit Manufacturing
Tillverkning av stålkorn börjar med tillverkning av-stålkulor av hög kvalitet:
Atomiseringsprocess
Smält ståltemperatur: 1550-1600 grader
Vattentryck: 120-150 bar för droppbildning
Munstycksdesign för konsekvent partikelstorlek
Snabb stelning: 10 000-15 000 grader per sekund
Inledande värmebehandling
Austenitisering vid 850-900 grader
Släckning för martensitbildning
Temperering för att lindra stress
Hårdhetsutveckling: HRC 40-55
Krossnings- och storleksminskningsteknik
Transformationsprocessen som skapar kantiga slipande partiklar:
Primärt krossningsstadium
Käftkrossar för initial storleksminskning
Stötkrossning för kontrollerade sprickmönster
Hammarkvarnsverksamhet för partikelbildning
Energiinmatningskontroll för optimal vinkling
Precisionskrossningsteknik
Fler-krossning för storleksgradering
Kontrollerad slaghastighet för konsekvent brott
Temperaturhantering under krossning
Dammuppsamling och miljökontroller

Värmebehandling: Den kritiska differentieringspunkten
GL Series Heat Treatment Protocol
Standard värmebehandling
Austenitiseringstemperatur: 850-880 grader
Enkel härdning i olje- eller polymerlösningar
Temperering vid 180-220 grader
Slutlig hårdhet: HRC 40-50
Mikrostrukturutveckling
Härdad martensitstruktur
Kontrollerad hårdmetallfördelning
Balanserad seghet och hårdhet
Konsekventa prestandaegenskaper
GH Series Enhanced Heat Treatment
Avancerad termisk bearbetning
Austenitisering: 870-900 grader
Modifierade härdningstekniker
Flera härdningscykler
Slutlig hårdhet: HRC 55-65
Mikrostrukturoptimering
Förfinad martensitisk struktur
Förbättrad karbidutfällning
Överlägsen slitstyrka
Bibehöll seghetsnivåer
GP Series Premium Värmebehandling
Sofistikerad termisk hantering
Precisionskontroll av austenitisering
Avancerad härdningsteknik
Dubbla eller tredubbla härdningsprocesser
Slutlig hårdhet: HRC 45-55 med exceptionell konsistens
Mikrostruktur Excellence
Ultra-fin kornstruktur
Optimal hårdmetallstorlek och fördelning
Förbättrade mekaniska egenskaper
Överlägsen prestanda förutsägbarhet
Storleksklassificering och kvalitetskontroll
Precisionsscreeningsteknik
Klassificering i flera-steg
Vibrerande skärmar med flera däckskonfigurationer
Luftklassificering för finpartikelseparering
Magnetisk separation för att säkerställa renhet
Formsortering genom specialutrustning
Storleksspecifikationer
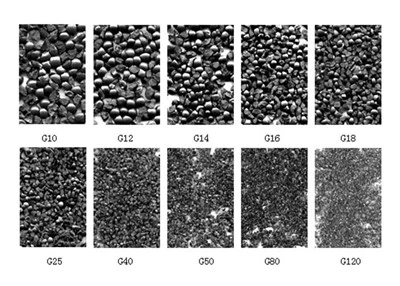
G10 till G120-klassificeringar (2,00 mm till 0,12 mm)
Snäva toleranser: ±5 % av nominell storlek
Verifiering av batchkonsistens
Tillgänglighet i anpassad storlek
Omfattande kvalitetssäkring
Överensstämmelse med internationella standarder
ISO 11124-3 förberedelse av stålsubstrat
SAE J444 krav på kemisk sammansättning
Kundspecifika-kvalitetskrav
Regelbundna-certifieringsrevisioner från tredje part
Prestandatestningsprotokoll
Hårdhetsprovning: Rockwell C-skala med statistisk processkontroll
Mikrostrukturanalys: Kornstorlek och fasfördelning
Hållbarhetstestning: verifiering av 2000+ cykelkapacitet
Kemisk sammansättning: 100% batchverifiering

Teknisk differentiering: GL vs. GH vs. GP
Variationer i kemisk sammansättning
GL-seriens sammansättning
Kol: 0,85-1,20 %
Mangan: 0,60-1,20 %
Kisel: 0,40-0,80 %
Krom: 0,10–0,50 %
Standardlegeringsmetod
GH-seriens förbättrade sammansättning
Kol: 0,95-1,30 %
Mangan: 0,70-1,30 %
Kisel: 0,50-0,90 %
Krom: 0,50–1,20 %
Ytterligare legeringselement
GP Series Premium sammansättning
Kol: 1,05-1,35 %
Mangan: 0,80-1,40 %
Kisel: 0,60-1,00 %
Krom: 0,80–1,50 %
Vanadin- och molybdentillsatser
Jämförelse av prestandaegenskaper
Hållbarhetsmått
GL-serien: 1500-2500 återvinningscykler
GH-serien: 2500-3500 återvinningscykler
GP-serien: 3500-5000 återvinningscykler
Hårdhet Konsistens
GL: HRC ±2 poäng inom batch
GH: HRC ±1,5 poäng inom batch
GP: HRC ±1 poäng inom batch
Applikations-specifik tillverkning
Skräddarsydd produktion för industrins krav
Fordonstillverkningsbehov
GL-applikationer: Allmän komponentberedning
GH-applikationer: Hög-bearbetning av komponenter
Allmänna applikationer: Kritiska säkerhetskomponenter
Krav från tung industri
GL-lösningar: Beredning av konstruktionsstål
GH-lösningar: Komponenter för tung utrustning
GP-lösningar: Kritiska infrastrukturprojekt
Miljömässiga och ekonomiska överväganden
Produktionseffektivitetsanalys
Tillverkningskostnadsstruktur
Råvarukostnader efter klassificering
Energiförbrukningsskillnader
Arbetskraft och omkostnader
Kvalitetskontroll investeringsvariationer
Ekonomisk motivering
GL-serien: Kostnads-effektiv för standardapplikationer
GH-serien: Värdeprestandabalans
GP-serien: Premiuminvestering för kritiska applikationer
Hållbar tillverkningsmetoder
Miljöansvar
Energieffektiviseringar
Emissionskontrollsystem
Protokoll för avfallsminimering
Resursbevarande åtgärder
Globala tillverkningsperspektiv
Fördelning av produktionskapacitet
Regional tillverkningskapacitet
Asiatiska produktionscentra: 65 % global kapacitet
Europeiska tillverkare: 20 % marknadsandel
Nordamerikansk produktion: 10 % kapacitet
Framväxande produktionsregioner: 5% distribution
Framtida trender och innovationer
Tekniska utvecklingsanvisningar
Materialvetenskapliga innovationer
Nano-strukturerade stålkompositioner
Formuleringar för förbättrad hållbarhet
Smarta sliptekniker
Minskad miljöpåverkan
Produktionsteknik Evolution
Implementering av industri 4.0
AI-driven kvalitetskontroll
Avancerad processövervakning
Hållbara tillverkningsinitiativ
Slutsats: Strategisk tillämpning av klassificeringskunskap
Att förstå tillverkningsprocesserna och de tekniska skillnaderna bakom GL-, GH- och GP-stålkornklassificeringarna är avgörande för att optimera ytbehandlingsoperationer för olika industriella tillämpningar. Den exakta kontrollen av kemisk sammansättning, värmebehandlingsprotokoll och kvalitetssäkringsåtgärder påverkar direkt resultat och ekonomisk effektivitet.
GL-serien ger kostnadseffektiva-lösningar för standardapplikationer, medan GH-serien erbjuder förbättrad prestanda för krävande operationer. GP-serien representerar höjdpunkten av slipteknik, och levererar överlägsen konsistens och hållbarhet för kritiska applikationer.
När tillverkningstekniken fortsätter att utvecklas kommer klassificeringssystemet sannolikt att utökas till att inkludera nya kategorier som återspeglar avancerad materialvetenskap och tillämpningskrav. De grundläggande principerna för exakt tillverkningskontroll och applikationsspecifik-optimering kommer dock att förbli centrala för en utmärkt stålsandproduktion.
Proffs som behärskar nyanserna i dessa klassificeringar och deras tillverkningsbaser kommer att vara bättre positionerade för att välja optimala slipmedelslösningar, minska driftskostnaderna och förbättra kvalitetsresultaten i sina ytbehandlingsoperationer.
Teknisk bilaga: Klassificeringsspecifikationer
Hårdhetsintervall efter klassificering
GL-serien: HRC 47-55
GH-serien: HRC 60-65
GP-serien: HRC 40-50 (med förbättrad konsistens)
Storlek Tillgänglighet
Standardklassificeringar: G10 till G120
Anpassade storlekar tillgängliga för specialiserade applikationer
Snäva toleranser bibehålls över alla klassificeringar
Kvalitetssäkringsstandarder
Överensstämmelse med internationella standarder
Batch-to-batch-konsistensverifiering
Prestandatestningsprotokoll
Kundspecifikt boende med-krav